Контроль качества холодильного масла и диагностика технического состояния холодильных компрессоров
Экспертный материал от участника выставки «Мир Климата» Диамас Лаборатории. В статье рассмотрены преимущества регулярного мониторинга по сравнению с разовым анализом, значение экспертной интерпретации результатов, а также возможности и ограничения экспресс-тестов. Отдельно рассмотрен подход к исследованию свежего и работающего холодильного масла, применяемый в Диамас Лаборатории.
Диамас Лаборатория
Андрей Колядин, генеральный директор
Аннотация. Холодильное масло является не только рабочей средой, обеспечивающей смазывание компрессора, но и носителем диагностической информации о состоянии масла и оборудования. В процессе эксплуатации в нем могут накапливаться продукты износа, вода и другие загрязнения, а также изменяться физико-химические свойства. Лабораторный анализ позволяет количественно оценивать техническое состояние компрессора и, при наличии исходных данных и истории наблюдений, выявлять неблагоприятные тенденции до возникновения явных эксплуатационных последствий. В статье систематизированы основные задачи анализа холодильного масла: оценка состояния смазочного материала, контроль продуктов износа, выявление загрязнений, оценка необходимости замены масла и обоснование решений по техническому обслуживанию. Рассмотрены преимущества регулярного мониторинга по сравнению с разовым анализом, значение экспертной интерпретации результатов, а также возможности и ограничения экспресс-тестов. Отдельно рассмотрен подход к исследованию свежего и работающего холодильного масла, применяемый в Диамас Лаборатории.
Ключевые слова: холодильное масло, чиллер, компрессор, диагностика, анализ масла, продукты износа, металлы, вода, кислотное число, вязкость, техническое обслуживание, предиктивная диагностика.
1. Введение: проблема эксплуатации
Представим ситуацию: чиллер работает штатно. Температурный режим выдерживается, аварий нет, компрессор не выдает явных признаков неисправности. Можно ли быть уверенным, что с ним все в порядке? А если внутри компрессора уже начался износ, но до аварийной остановки еще несколько месяцев? Или масло уже деградирует, появляются продукты износа, но оборудование продолжает эксплуатироваться? Когда мы узнаем об этом — после анализа масла или после остановки компрессора?
Для эксплуатации особенно критична ситуация, когда компрессор останавливается не во время планового обслуживания, а в разгар сезона. Запчасти необходимо заказать, оборудование — диагностировать, ремонт — согласовать, а холодильная установка тем временем простаивает. Если же признаки проблемы появились в масле заранее, ситуация меняется: ремонт можно запланировать, заказать необходимые комплектующие и выбрать удобное окно для обслуживания.
Отсюда возникает практический вопрос: когда менять масло? По регламенту, наработке, календарю или ждать появления проблем? Универсального ответа «через N часов» для любого оборудования и любых условий эксплуатации нет. Анализ позволяет оценивать фактическое состояние масла и принимать решение не только по календарю, но и по его реальному состоянию.
Мировая практика предусматривает периодическую проверку качества масла, контроль наличия примесей, влияющих на работу компрессора, и контроль появления в масле металлов износа. Такие подходы используются производителями компрессоров и масел. Цель диагностики масла из работающих компрессоров — безаварийная эксплуатация и сокращение простоев и ремонтов.
2. Диагностика и техническое обслуживание: разные задачи
По поводу диагностики масла часто возникает вопрос: «Мы регулярно обслуживаем оборудование. Зачем еще анализировать масло?». Регламент технического обслуживания действительно определяет, когда должна быть выполнена определенная операция. Но между регламентными обслуживаниями оборудование продолжает работать, и его фактическое состояние может меняться.
Именно поэтому эти инструменты не конкурируют, а дополняют друг друга: ТО отвечает на вопрос «когда обслуживать и что делать», диагностика отвечает на вопрос «что происходит». Анализ масла дает возможность получать информацию о процессах, которые еще не проявились отказом. Экономический смысл такого контроля особенно очевиден там, где простой холодильной установки имеет прямые финансовые последствия. Что дороже: лабораторный анализ масла или один день простоя чиллера? Для большинства предприятий ответ очевиден. Однако принципиально важно другое: анализ нужно сделать до аварии, а не после нее.
Компрессор редко решает сломаться совершенно внезапно. Задолго до серьезной неисправности в масле могут появляться продукты износа, вода, изменение свойств масла и другие загрязнения. Если научиться видеть эти признаки вовремя, у эксплуатации появляется ресурс, которого обычно не хватает перед аварией: время на диагностику, заказ запчастей и планирование ремонта.
3. Реализация контроля на практике
На практике пробы отправляют в аккредитованные лаборатории для проведения испытаний. Одновременно рынок предлагает наборы для самостоятельного применения. Коммерческие лаборатории могут проводить специализированные испытания и вместе с результатами предоставлять экспертную оценку и рекомендации по дальнейшей эксплуатации холодильной установки. Поэтому для холодильных компрессоров формируются специальные комплексы исследований.
Стоимость анализа имеет смысл оценивать не отдельно, а в сравнении со стоимостью аварийного ремонта компрессора и простоя холодильной установки. Главная ценность анализа состоит не в том, чтобы с минимальными затратами узнать, «хорошее масло или плохое», а в том, чтобы вовремя принять правильное решение. А экспертная интерпретация техническими специалистами повышает практическую ценность результата для бизнеса.
4. Контроль металлов износа: от состава масла к состоянию узлов
Следующий логический вопрос — какую именно информацию можно получить из работающего масла? Одно из ключевых направлений — контроль металлов износа. Мелкие частицы металлов и сплавов накапливаются в масле вследствие трения, и сам факт их наличия не всегда означает неисправность. Значение имеет концентрация, ее изменение и соответствие установленным для конкретной холодильной установки уровням.
Увеличение концентраций относительно установленных норм может указывать на неблагоприятные процессы, в том числе на проблемы со смазкой. Поскольку детали компрессора изготовлены из разных металлов и сплавов, сочетание отдельных элементов может дать информацию о том, какой узел работает некорректно. Важнейшее преимущество такого контроля — возможность диагностировать дефект на ранней стадии, до того, как он проявится в работе оборудования. Таким образом, контроль металлов выполняет сразу две функции: помогает подтвердить исправность работающего чиллера и дает основание для планирования дальнейшей диагностики или ремонта.
Таблица 1. Показатели металлов износа и их диагностическое значение
| Группа показателей | Что показывает | Диагностическое значение |
|---|---|---|
| Концентрации металлов износа | Наличие и уровень продуктов трения | Контроль состояния узлов компрессора |
| Изменение концентраций | Динамика по сравнению с предыдущими пробами | Раннее выявление развивающегося процесса |
| Сочетание элементов | Связь с материалами различных деталей | Помощь в локализации вероятного узла |
| Соответствие установленным нормам | Сопоставление с применимыми пределами | Основание для дальнейшей диагностики и планирования ремонта |
Примечание: конкретные нормативные уровни металлов износа должны задаваться для соответствующего типа компрессора и типа масла.
Таблица 2. Возможные источники металлов износа
| Металл износа | Граница нормы | Начало аварийной зоны | Значение для диагностики |
|---|---|---|---|
| Алюминий (Al) | 10 ppm | 20 ppm | Износ роторов, подшипников скольжения, упорных шайб, втулок |
| Железо (Fe) | 30 ppm | 60 ppm | Износ винтов, турбин, шестерен, валов |
| Хром (Cr) | 10 ppm | 20 ppm | Износ поршневых колец |
| Медь (Cu) | 10 ppm | 20 ppm | Износ сепараторов подшипников, упорных шайб, втулок, износостойких накладок, коррозия медного радиатора |
| Свинец (Pb) | 10 ppm | 20 ppm | Износ подшипников скольжения, упорных шайб, втулок |
| Олово (Sn) | 10 ppm | 20 ppm | Износ упорных шайб, втулок |
Таблица 2 не является универсальной для всех конструкций чиллеров и чем более прецизионной и, как следствие, чем прецизионней является конкретная модель компрессора, тем ниже допустимые концентрации продуктов износа.
5. Деградация и остаточный ресурс холодильного масла
Контроль металлов логично продолжить контролем самого масла: если продукты износа говорят о процессах в оборудовании, то изменение физико-химических свойств показывает, насколько рабочая среда сохраняет способность выполнять свои функции.
Каждое масло имеет свой ресурс, который выражается в сроке эксплуатации, в течение которого масло сохраняет свои рабочие свойства. Для диагностики остаточного ресурса в лабораториях измеряют несколько показателей качества.
| Показатель качества | Что оценивается | Допустимые изменения за время эксплуатации |
|---|---|---|
| Вязкость при 40 °С | Изменение относительно вязкости свежего масла; от вязкости зависит толщина масляной пленки и качество смазывания | Изменение в пределах ±10% — норма; предельно допустимое изменение ±20% |
| Кислотное число | Увеличение относительно паспортного значения в свежем масле | До +0,1 — в пределах нормы; превышение более чем на 0,2 — сигнал, что масло окислено и требует замены |
| Щелочное число | Снижение показателя | Нужно контролировать только для масел, работающих с аммиачными и гидрохлоуглеродными хладагентами |
Необходимость замены масла или возможность его дальнейшей эксплуатации зависит от достижения предельных значений этих параметров.
Указанные в исходном материале численные значения следует использовать в рамках принятой программы контроля. Эти значения не универсальны, их необходимо соотнести с типом масла, хладагентом, методикой испытаний и документацией производителя.
Однако сами цифры еще не являются конечным результатом диагностики. Хороший лабораторный отчет заканчивается не таблицей показателей, а их интерпретацией и рекомендациями по дальнейшим действиям. Именно на этом этапе аналитический результат превращается в управленческое решение: продолжать эксплуатацию, усилить контроль, заменить масло, провести профилактику или подготовить ремонт.
6. Загрязнения масла: вода и антифриз
Если ресурс масла определяется его способностью сохранять рабочие свойства, следующим вопросом становится причина их ухудшения. Контур масла в холодильном компрессоре герметичен и закрыт от внешних загрязнений. Однако есть загрязнение, которое называют врагом №1 холодильного масла. Это вода.
Вода может попасть в компрессор при заправке масла из атмосферы или уже присутствовать в свежем масле. Ее присутствие приведет к блокировке клапанов, ускоренной деградации масла и потере рабочих свойств. В программе диагностики указан очень низкий норматив по примеси воды — 0,02%. Для точного анализа таких низких концентраций требуется специальное измерительное оборудование, сертифицированный персонал и лабораторные условия для проведения анализа.
Есть и другой опасный сценарий — попадание антифриза из контура охлаждения в компрессорах с водяным охлаждением. В лабораториях примесь антифриза определяется по совместному появлению элементов натрия и калия вместе водой. Натрий и калий являются элементами присадок в гликолевых теплоносителях, поэтому их появление в масле может указывать на пробой по контуру охлаждения.
Таким образом, контроль загрязнений дополняет контроль износа и состояния масла: один набор показателей отвечает на вопрос о процессах трения и состоянии узлов, другой — о сохранении ресурса масла и о попадании внешних загрязнений.
7. От анализа показателей к эксплуатационному решению
| Наблюдение | Что это дает эксплуатации | Возможное действие |
|---|---|---|
| Показатели стабильны | Есть основание считать состояние стабильным в рамках контролируемых параметров | Продолжение эксплуатации и плановый контроль |
| Наметилась динамика | Появился повод проверить тенденцию и условия работы | Повторный анализ/сокращение интервала, дополнительная проверка |
| Растут продукты износа или выявляется комплекс неблагоприятных признаков | Вероятность развивающегося процесса | Углубленная диагностика и планирование профилактики/ремонта |
| Достигнуты предельные значения параметров масла | Рабочие свойства масла могут быть недостаточными | Решение о замене масла и дальнейших действиях |
| Обнаружены вода или признаки антифриза | Возможен источник загрязнения и нарушение нормальной работы системы | Поиск причины, устранение источника, оценка состояния масла и оборудования |
В этом месте становится очевидно, почему лабораторный анализ нельзя сводить к выдаче набора чисел. Его практическая задача — связать наблюдение с решением. Чем раньше появляется достоверная информация, тем больше возможностей выбрать ремонт не по факту отказа, а в удобное для предприятия время.
Почему важна динамика, а не разовый анализ? Даже информативный анализ остается снимком текущего состояния, если он выполнен один раз. Регулярный анализ ценнее разового: мы начинаем видеть не обособленную картину, а историю состояния компрессора. Тренд позволяет заметить устойчивое изменение показателя и отличить случайное отклонение от развивающегося процесса.
8. Экспресс-тесты и лабораторная диагностика
На рынке доступны наборы для самостоятельной проверки качества масла чиллеров. С их помощью можно не количественно, а только качественно оценить тип масла и кислотность. При этом важно понимать, что приблизительная оценка кислотности не тождественна количественному определению кислотного числа, а главное различие заключается в назначении таких тестов.
Если ответственность за работу холодильников лежит непосредственно на владельце небольшой установки, самостоятельный тест может быть допустимым инструментом первичного контроля. Но когда речь идет об ответственности за кондиционеры в гостинице, торговом центре, на птицефабрике или другом объекте, где отказ оборудования имеет существенные последствия, необходима диагностика, результаты которой лаборатория готова профессионально обосновать и сопроводить экспертным заключением.
| Критерий | Экспресс-тест | Лабораторная диагностика |
|---|---|---|
| Основной вопрос | Есть ли повод обратить внимание? | Что происходит, насколько это серьезно и что делать дальше? |
| Формат результата | Преимущественно качественная оценка отдельных признаков | Количественные показатели и комплексная оценка |
| Продукты износа | Как правило, не дает полноценной картины | Может включать контроль металлов износа |
| Вода | Зависит от конкретного набора | Возможен специальный количественный анализ |
| Динамика | Ограничена | Полноценно используется при серии лабораторных проб |
| Экспертная интерпретация | Обычно отсутствует | Может включаться в лабораторное заключение |
| Назначение | Первичный ориентир | Диагностика и основание для эксплуатационного решения |
Поэтому экспресс-тест и лабораторный анализ не следует противопоставлять как «хороший» и «плохой» инструменты. Они отвечают на разные вопросы. Ключевое преимущество лабораторного подхода возникает там, где необходимо не просто заметить отклонение, а понять его значение для конкретного компрессора.
9. Специализированный подход Диамас Лаборатории
Для холодильных масел важна не только аналитическая аппаратура, но и корректная пробоподготовка. Диамас Лаборатория — одна из лабораторий, работающих с пробами холодильных масел; в лаборатории разработана методика пробоподготовки для их анализа и применяются два специальных комплекса испытаний: для свежего холодильного масла и для работающего холодильного масла.
Эти комплексы позволяют оценить качество масла и, что принципиально важно для эксплуатационной задачи, подготовить рекомендации по дальнейшей эксплуатации компрессора. Тем самым цепочка замыкается: проба → измерение → интерпретация → рекомендация → решение.
10. Организация программы регулярного контроля
Чтобы такая диагностика работала не эпизодически, а как система, необходимо стандартизировать отбор проб и сохранять историю результатов. Для каждой пробы целесообразно фиксировать оборудование, тип масла, точку и дату отбора, наработку, сведения о замене или доливке масла и результаты предыдущих исследований.
Регулярный анализ позволяет видеть тренды и заранее выявлять неблагоприятные изменения. При стабильной картине контроль может оставаться плановым; при ухудшении динамики интервал между исследованиями можно сокращать, одновременно проверяя эксплуатационные условия и при необходимости проводя дополнительную техническую диагностику.
11. Практическая ценность для предприятия
Таким образом, анализ холодильного масла следует рассматривать как небольшую диагностическую затрату по сравнению с потенциальной стоимостью аварийного ремонта и простоя холодильной установки. Его главная ценность не формальная оценка масла, а получение времени для принятия правильного решения.
Это время можно использовать для диагностики причины, заказа запчастей, согласования бюджета, подготовки персонала и выбора окна для ремонта. В результате техническое обслуживание становится более управляемым: предприятие не просто реагирует на отказ, а получает возможность подготовиться к нему или предотвратить его развитие.
12. Практические рекомендации
- Проводить контроль масла до возникновения аварийной ситуации, а не после отказа.
- Сочетать регламентное техническое обслуживание с диагностическим контролем фактического состояния.
- Оценивать продукты износа не только разово, но и в динамике.
- Контролировать вязкость, кислотное число и применимые показатели щелочности при оценке ресурса масла.
- Отдельно контролировать воду и возможные загрязнения; при водяном охлаждении учитывать возможность попадания антифриза.
- Сопоставлять результаты с типом масла, конструкцией компрессора, хладагентом и применимыми нормативными/паспортными значениями.
- Требовать от лабораторного отчета не только таблицы результатов, но и интерпретации с рекомендациями.
- Использовать экспресс-тест как инструмент первичного контроля, когда его возможностей достаточно для поставленной задачи, а при необходимости полной диагностики — лабораторное исследование.
- Накопление последовательных результатов использовать как основу для трендового мониторинга и планирования ремонта.
13. Пример результатов анализа и оценки качества масла и нормативности износа
В нашу лабораторию поступила проба масла из работающего чиллера для оценки его технического состояния и выявления возможных неисправностей на ранней стадии. По результатам лабораторного анализа в масле обнаружено повышенное содержание железа и присутствие воды. Эти показатели могут свидетельствовать о развитии неблагоприятных процессов внутри оборудования еще до появления явных признаков неисправности.
Железо в масле может указывать на износ стальных деталей, контактирующих с маслом, в том числе элементов компрессора. Попадание продуктов износа в смазочный материал может быть ранним признаком изменения состояния узлов трения и требует дополнительной оценки с учетом концентрации металла, типа компрессора и наработки масла.
Присутствие воды также представляет серьезный диагностический сигнал. Влага может ускорять окисление масла, способствовать коррозии металлических поверхностей и ухудшать эксплуатационные свойства смазочного материала. При дальнейшем накоплении воды возрастает риск развития повреждений и нарушения нормальной работы оборудования.
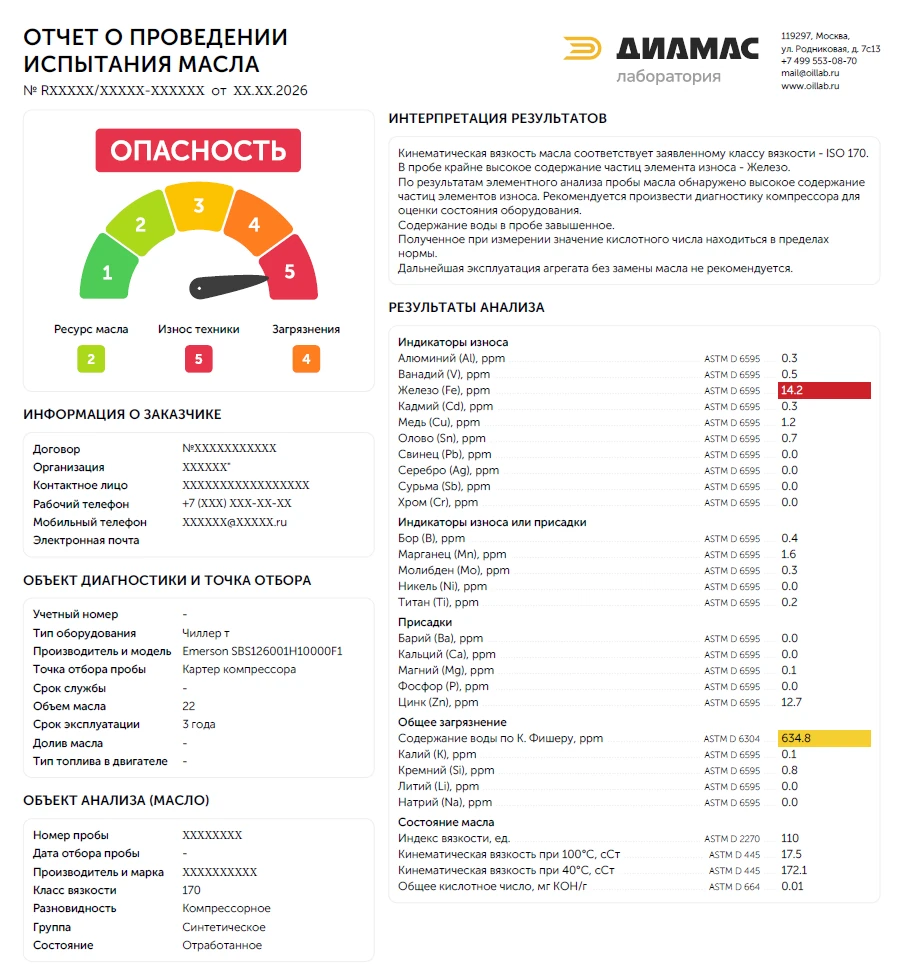
На момент диагностики чиллер продолжал работать. Однако отсутствие явных эксплуатационных симптомов не исключает развития дефекта: изменения состава масла могут указывать на неблагоприятные процессы, которые еще не привели к отказу оборудования.
Для предотвращения дальнейшего ухудшения состояния оборудования нами было рекомендовано:
- провести техническое обследование чиллера с целью выявления источника попадания воды и установления возможной причины износа;
- выполнить замену масла с соблюдением требований производителя оборудования;
- после обслуживания провести повторный анализ масла, чтобы оценить результат принятых мер и проконтролировать дальнейшее развитие диагностических показателей.
Этот случай показывает, что лабораторный анализ масла позволяет выявлять потенциальные проблемы на этапе, когда оборудование еще сохраняет работоспособность. Своевременная реакция на диагностические признаки помогает не допустить дальнейшего развития дефекта, снизить риск внепланового простоя и избежать более серьезных последствий для оборудования.